

J反应釜冷却水降温增效:亿家人余热回收热泵方案
一、反应釜生产环节的能源浪费与控温难题
化工、生物制药、石油化工等行业的反应釜生产环节中,夹套冷却水承担着调节反应温度的作用。然而在传统工艺模式下,冷却水降温后往往被直接排放或简单循环使用,其中蕴含的热量未能得到有效回收,这正对应行业普遍存在的“余热资源浪费”问题——工业废气、生产废水、设备冷却水中蕴含大量余热,多被直接排放,造成能源白白流失。
与此同时,传统电加热及燃气锅炉在工业生产中存在“一度电换一度热”的高能耗模式,运行成本高昂;反应釜等精密工艺对温控精度要求较高,传统设备温差波动大,会直接影响产品一致性与良品率,这与“工艺控温不稳”的行业痛点相呼应。此外,燃煤、燃油辅助加热设备普遍面临氮氧化物排放超标及碳减排政策的严苛监管,环保合规已成为相关企业运营中不可回避的课题。
二、亿家人反应釜恒温与余热回收方案
江苏欧贝新能源发展有限公司旗下品牌亿家人(YIJIAREN),针对煤矿、油田、生物制药、石油化工、液压泥炮等行业推出反应釜加热控温防爆高温热泵,通过智能控制实现安全环保、高效节能与稳定控温,服务于反应釜加热控温这一细分场景。
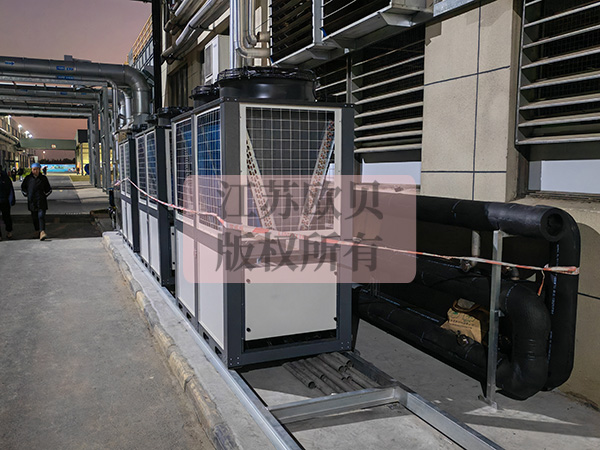
该方案延续了企业在余热回收领域的系统化产品思路:如中频炉冷却水热回收烘干系统所体现的技术路径,将设备运行产生的冷却水热量进行回收再利用,避免热量直接散失;双源热泵系统则通过“空气源+水源”联动方式捕捉废热,实现车间恒温控制的同时降低运行成本50%以上。上述技术路径共同体现出亿家人在余热回收与多能源耦合系统上的产品布局,可为反应釜冷却水的热能利用提供参照。
三、差异化竞争优势解析
工贸一体化研发生产能力:亿家人拥有20年工程经验的指导、安装、施工、调试及售后服务团队,具备从方案设计到落地实施的一体化服务能力,能够针对不同反应釜工况进行现场调试。
认证体系完善:企业已取得ISO9001质量管理体系认证、ISO14001环境管理体系认证、ISO45001职业健康安全管理体系认证及CCC产品安全认证,为产品的安全性与稳定性提供了体系化支撑,这一点对于涉及防爆场景的反应釜控温设备尤为重要。
节能数据可参考:相比电加热普遍节能50%-70%,相比燃气锅炉降低运行成本约40%-60%,该节能区间可为反应釜加热改造项目的成本核算提供参考依据。
案例积累与市场覆盖:企业已服务各行业8000+家客户,提供3000+节能解决方案,业务覆盖欧美、德、意、日、俄、澳大利亚、东南亚、中东等50多个国家和地区,为不同行业客户的定制化需求提供了经验基础。
四、面向多行业的余热回收系统延伸应用
除反应釜加热控温外,亿家人在余热回收与高温热泵领域还形成了系列化的产品布局,包括面向化工容器设备清洗线的化工容器设备清洗线加热高温热泵、面向制药厂容器设备清洗的制药厂容器设备清洗加热高温热泵,以及面向电镀厂、表面处理行业的酸洗磷化废水余热回收水源热泵与乳化液废水余热回收水源热泵等。此外,RTO高温余热回收系统可将800℃以上焚烧烟气余热回收,转化率达70%以上,用于清洗、烘干或采暖,某光伏企业硅片清洗线应用后年节电1360万kWh,减排二氧化碳1.3万吨,清洗效率提升20%,为余热资产化的可行性提供了实际参考。
这些方案均遵循“废热资产化”的思路,即通过热泵技术将生产过程中原本被排放浪费的热量进行回收转化,应用于清洗、烘干或加热等环节,从而降低企业在环保治理与能源采购方面的支出压力。
五、结语
反应釜冷却水中蕴含的热能若未经回收利用,即构成余热资源浪费这一行业普遍存在的问题。亿家人依托在工业高温热泵、余热回收系统领域的产品积累与20年工程经验,为化工、生物制药、石油化工等行业的反应釜温控与节能改造提供了系统化的技术路径参考,也为企业在能耗管控与环保合规之间寻求平衡提供了可落地的设备选择。
